
 ENG

Miért nem árulja el a teljes történetet a specifikációs lap?
Két azonos névleges kapacitású és azonos állítólagos süteményszárazsággal rendelkező szennyvízcsigaprés egy éves működés után nagyon eltérően viselkedhet. Az egyik megtartja teljesítményét stabil motorárammal és mérsékelt polimer dózissal. A másikon fokozatosan emelkedő süteménynedvesség, időnkénti dugulások és forró váltó látható.
Ez a különbség ritkán adódik a tervezési koncepcióból. Mindkét gép ugyanazt a fizikai elvet használja: egy forgó csavar a szűrő felületéhez nyomja az iszapot, kinyomja a vizet, miközben a szilárd anyagok a kiürítő vége felé mozognak. A különbség abból adódik gyártási folyamat — a tengely megmunkálása, a szűrő összeszerelése, az alkatrészek gondos beigazítása és a gyárból való elhagyás előtti becsületes tesztelés.
A gyakorlati következtetés közvetlen: a víztelenítési teljesítmény, az üzemeltetési költségek és az élettartam nagyrészt a gyártási szakaszban dől el. A szennyvíz-csavarprés gyártási módjának megértése tehát nem technikai luxus. Ez egy olyan beszerzési eszköz, amellyel egy tisztítótelep évekig megspórolható az elkerülhető polimerráfordítástól és az állásidőtől.
A szennyvíz-csavarprésgyártás fő szakaszai
A csavarprés gyártása hat fő lépésből áll. Mindegyik nyomot hagy a végső gépben:
- Mérnöki és folyamattervezés
- Anyagválasztás és nyomon követhetőség
- A csavartengely és a szűrőelemek megmunkálása
- Hegesztés és vázszerkezet
- Összeszerelés és igazítás
- Gyári tesztelés
Mérnöki és folyamattervezés
A gyártás a csavargeometria kiszámításával kezdődik. A mérnök meghatározza a gyökérátmérőt, a dőlésszöget és a tömörítési arányt a céliszap típusától, a betáplálási koncentrációtól és a szükséges áteresztőképességtől függően. Ezek a számok határozzák meg a nyomásprofilt a víztelenítési zóna mentén, amely meghatározza, hogy mennyi vizet lehet eltávolítani az iszap elvezetése előtt.
A tervezési szakasz a szűrőszerkezetet is rögzíti. Az ékhuzalos szita alkalmas papírgyártásból vagy élelmiszer-feldolgozásból származó rostos iszap kezelésére. A többtárcsás szűrőköteg jobb az olajos és alacsony koncentrációjú iszapokhoz, mert nagyobb nyitott területet kínál a víz eltávozására. Ha frissítenie kell ezeknek a terveknek a terepen való viselkedését, korábbi cikkünk elmagyarázza hogyan működik a víztelenítési folyamat egy csavarprésben .
Anyagválasztás és nyomon követhetőség
Az első fizikai döntés a rozsdamentes acél minősége. A SUS304 az alapértelmezett kommunális iszap és számos ipari áram esetében. A SUS316 molibdént ad hozzá a kloriddal szembeni ellenállás érdekében, és ott van megadva, ahol korrozív vegyszerek vannak jelen, például vegyi szennyvízben vagy part menti létesítményekben.
Az anyagválasztást könnyű kiállítani, de nehéz ellenőrizni. Egy komoly gyár rendelkezik a valódi ötvözet-összetételt igazoló malomtanúsítványokkal és szállítja a gépet. A keret és az iszaptartály lemezvastagsága is számít; egy vékony keret idővel meghajlik, lassan változtatva a forgó részek beállítását. Az osztályzatok mélyebb összehasonlításához műszaki megjegyzésünk a rozsdamentes acél választék csavaros iszapvíztelenítő gépekhez felsorolja, mit kell tartalmaznia egy bizonyítványnak, és hol megfelelő az egyes osztályzatok.
A csavaros tengely és a szűrőelemek megmunkálása
A csavartengely CNC esztergagépen van megmunkálva, így a külső átmérő egyenletes marad teljes hosszában. A kifutást – a tengely eltérését a valódi forgástengelyétől – általában 0,1 mm-re vagy kevesebbre szabályozzák a tengelyhossz méterenként. Az ezt az értéket meghaladó tengely az iszapot a szűrő egyik oldalához nyomja, ami egyenetlen szitakopást és a süteményszárazság tartós csökkenését okozza.
A többtárcsás préseken minden szűrőtárcsának laposnak és egyenletes vastagságúnak kell lennie. Amikor a lemezeket egymásra rakják és összenyomják, az egyes lemezeken lévő kis eltérések egyenetlen nyílásszélességet eredményeznek. A résszélesség konzisztenciája az egyik legtisztábban mérhető különbség a gondos gyártás és a gyors gyártás között, mivel közvetlenül szabályozza, hogy hány finom szilárd anyag marad vissza.
Hegesztés és vázszerkezet
A keret, az iszap bemeneti doboz és a kiömlő kúp a torzítást korlátozó fúvókákban van hegesztve. Az iszappal érintkező hegesztési varratok síkba vannak csiszolva, mert a durva hegesztési él felfogja a rostos anyagot, és az eltömődés kiindulópontja lesz.
A rozsdamentes acél hegesztési minősége nem csak a perem alakjától függ. A hegesztési zónát a folyamat során óvni kell az oxigéntől, és a kész hegesztést pácolni és passziválni kell a korrózióállóság helyreállítása érdekében. Ha ezt a lépést kihagyjuk, a hegesztési vonal lesz az első hely, ahol a kloridban gazdag iszapban a lyukkorrózió megindul.
Összeszerelés és igazítás
A legérzékenyebb lépés a csavarmenet és a szűrőfelület közötti hézag beállítása. A legtöbb csavarprésnél ez a rés 0,5 és 1,5 mm között van, és ennek egyenletesnek kell lennie a teljes kerület mentén. Az összeszerelő technikusok ezt mérőórákkal, a tengely elforgatásával és több szöghelyzetben történő méréssel ellenőrzik.
Ezután a motort, a sebességváltót és a csavaros tengelyt a gyártó specifikációihoz kell csatlakoztatni és beállítani. Az összeszerelés során egy vonalba kényszerített tengelykapcsoló néhány hónappal később hajtóműzajként és rezgésként jelenik meg. Ez az a szakasz, ahol a tervezés is megmutatja szervizbarátságát: a hozzáférhető csapágyak és öblítési pontok korábban meghozott döntések eredménye, de csak most válnak láthatóvá.
Gyári tesztelés
A csavarprés becsomagolása előtt egy teljes gyári tesztnek tartalmaznia kell a víz bejáratását, a motoráram és a rezgés mérését, a forgásirány ellenőrzését és a szivárgás szemrevételezését. Ahol lehetséges, a gépet valódi vagy szintetikus iszappal tesztelik, hogy megbizonyosodjanak arról, hogy a pogácsa kiürülési viselkedését megerősíti.
A gyár ezeket az alapértékeket rögzíti. Ugyanezeket a számokat később az ügyfél telephelyén használják annak ellenőrzésére, hogy a telepítés és az indítás helyesen történt-e. Normális és professzionális gyakorlat, ha nem csak a modellcsaládra, hanem az adott gépére vonatkozó tesztjelentést is elkéri.
Tűrések, amelyek követik Önt a napi munkában
Egyes gyártási tűréshatárok kozmetikai jellegűek. Egy csavarprésen többen nem. Az alábbi táblázat azokat a paramétereket mutatja be, amelyek a legnagyobb hatással vannak a napi működésre.
| Gyártási paraméter | Tipikus célpont | Gyenge működési hatás |
|---|---|---|
| Csavar-szűrő hézag | Modelltől függően 0,5-1,5 mm | Alacsonyabb süteményszárazság, nagyobb polimer fogyasztás |
| Tengely kifutás | Max. 0,1 mm tengelyhossz méterenként | Egyenetlen kopás, vibráció, csapágykárosodás |
| A szűrőtárcsa lapossága | 0,2 mm-en belül a szűrő területén | A résszélesség változása, szilárdanyag-szivárgás, eltömődés |
| Hegesztési felület az iszapútban | Földi öblítés | Rost felhalmozódás, dugulások, extra tisztítási leállások |
| Sebességváltó és motor beállítás | Gyártói specifikáción belül | Zaj, rezgés, sebességváltó túlmelegedése |
| Rozsdamentes acél minőség | SUS304 vagy SUS316 malomtanúsítvánnyal | Korrózió, repedt varratok, idő előtti csere |
Hogyan befolyásolja a gyártási minőség a működési költségeket
Polimer fogyasztás
A csavar és a szűrő közötti egyenetlen hézag arra kényszeríti a kezelőt, hogy növelje a polimer adagját, hogy a pelyhek sértetlenek maradjanak. Az iszap víztelenítésénél általában a polimer a legnagyobb vegyszerköltség. A jól megmunkált prés egyenletes nyírási profilt ad a pelyhesnek, így a kezelők rutinszerűen alacsonyabb adaggal érik el ugyanazt a süteményszárazságot.
Energiafogyasztás
A csavarprések már eleve jóval kevesebb energiát fogyasztanak, mint a centrifugák vagy a szalagprések, mivel a hajtás alacsony fordulatszámon működik, és a mechanikai munkát nem centrifugális gyorsításra, hanem szállításra használják. Ez az előny csökken, ha rossz a gyártási minőség. A rosszul beállított tengely és a rosszul felszerelt csapágyak az elektromos energiát súrlódássá és hővé alakítják, növelve a motor áramát és lerövidítve az alkatrészek élettartamát. Vegyes összetételű ipari patakokhoz a QXDL132 ipari csavarprés modell egy példa a kis sebességű kialakításra, korrózióálló érintkező alkatrészekkel, amelyek koptatóiszap számára készültek.
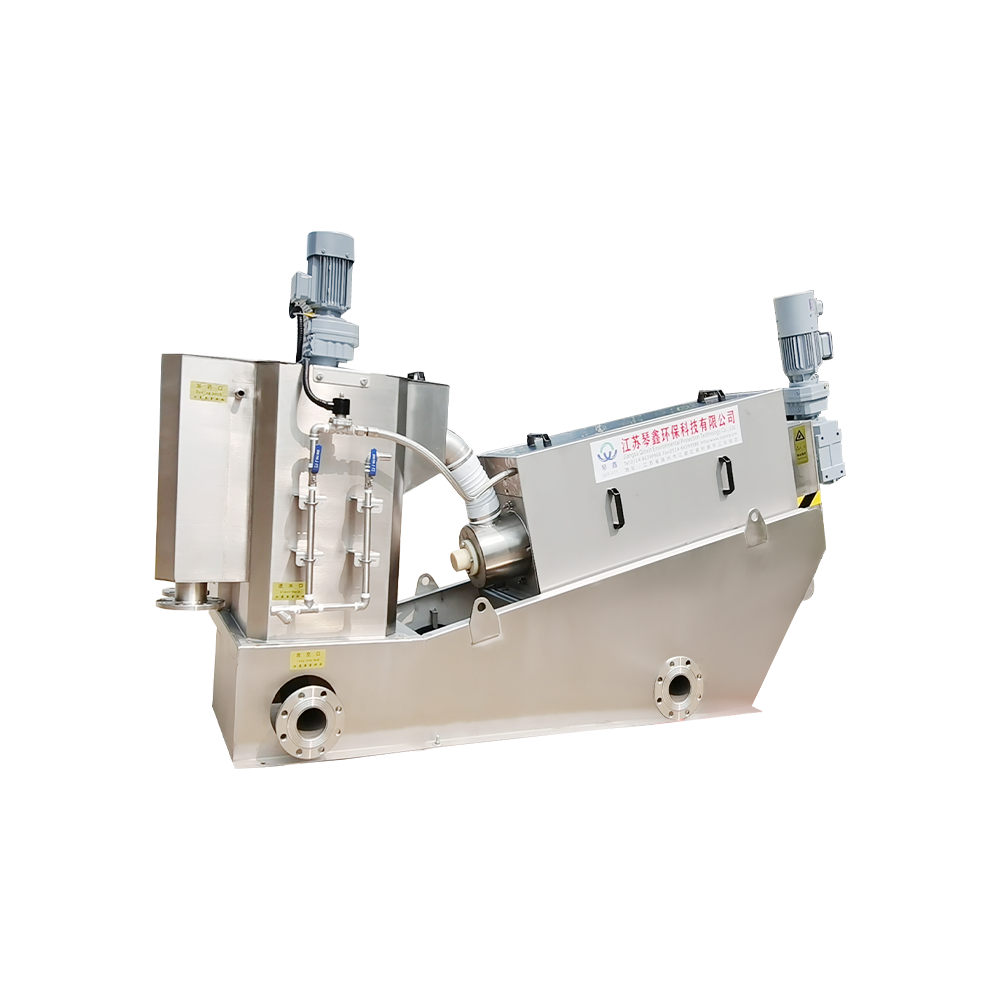 Egyedi élelmiszer minőségű energiatakarékos prés víztelenítő gép spirális csavaros iszapharmat A Yangzhou Qinxin Environmental Protection Technology Co., Ltd. a kínai egyedi élelmiszer-minőségű energiatakarékos prés víztelenítő gép spirál... Termék megtekintése →
Karbantartás és eltömődés
A csavarprések két leggyakoribb karbantartási panasza a szita eltömődése és a csapágy meghibásodása. Az eltömődés gyakran inkonzisztens résszélességre vagy durva hegesztésre vezethető vissza az iszapútvonalon belül. A csapágy meghibásodása gyakran a tengelybeállításra vezethető vissza az összeszerelési szakaszban. Mindkettő gyártási probléma jóval azelőtt, hogy működési problémákká válnának. Ha már üzemeltet sajtót, a mi karbantartási és élettartam-útmutató a rozsdamentes acél csavarprésekhez felsorolja azokat az ellenőrzési pontokat és csereintervallumokat, amelyek segítenek a problémák korai felismerésében.
A gyártási minőség ellenőrzése rendelés előtt
A csavarprés beszállítójának auditálásakor a gyárat a specifikáció részeként kezelje. Ez az öt ellenőrzés a legmagasabb kockázatú területeket fedi le:
- Nedves részeken használt rozsdamentes acél őrlési tanúsítványok.
- Gyári tesztjelentés vagy tesztvideó a vásárolt géphez.
- Hegesztési gyakorlat – minősített hegesztők és pácolás/passziválás standard lépésként.
- Pótalkatrészek elérhetősége legalább öt évig: tengelyek, tárcsák, képernyők, csapágyak és tömítések.
- Referenciaberendezések az Ön iparágában vagy hasonló iszaptípussal.
Egy házon belüli gyártósorral és kommunális és ipari szennyvízprojektekkel rendelkező gyártó nagyobb valószínűséggel válaszol ezekre a kérdésekre dokumentációval, nem pedig ígéretekkel. A QXDL303 környezetbarát automata víztelenítő gép például egy több iparágban finomított termékcsaládból származik; többtárcsás kialakítása az olajos és finomszemcsés iszap gyártási tapasztalatait tükrözi. Hasonlóképpen a QXDL354 vegyi szennyvíz csavarprés modell bemutatja, hogy a korrozív közeg hogyan változtatja meg a szűrőanyag specifikációját és a tömítés részleteit.
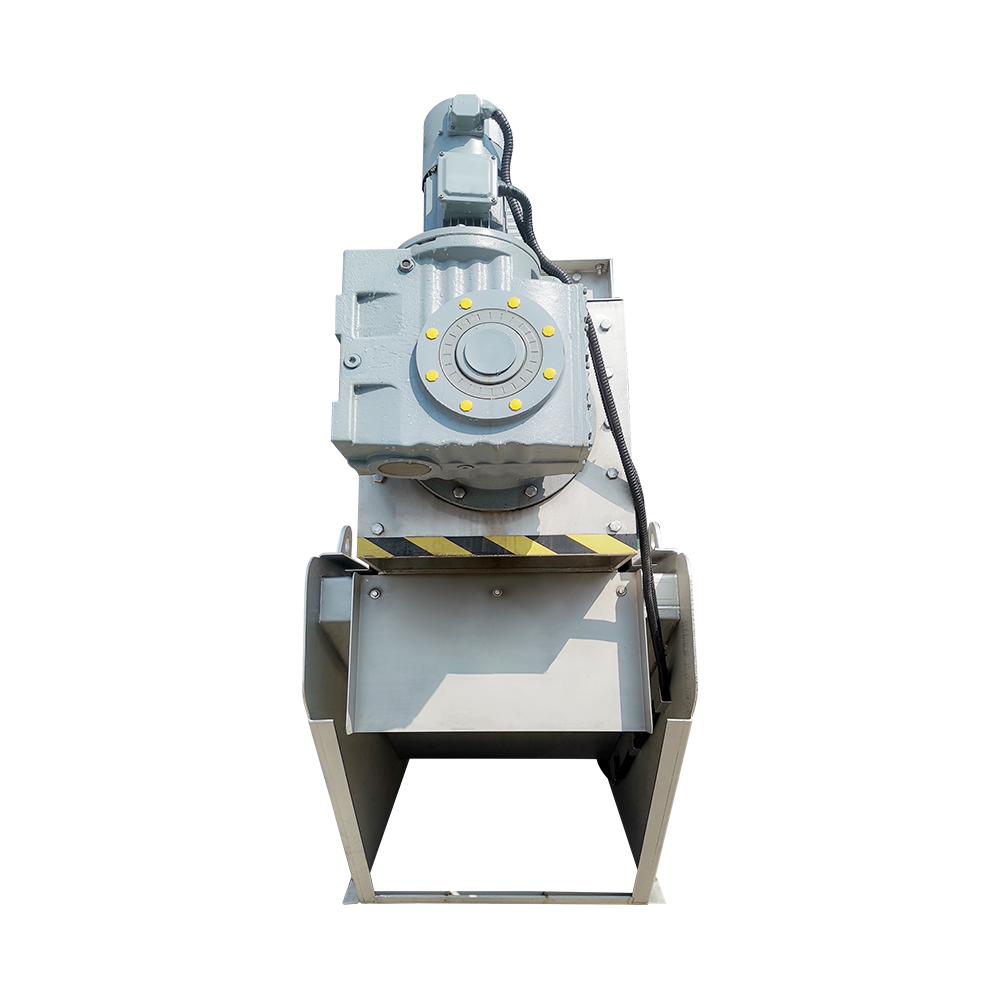 Automata csavarpréses iszapvíztelenítő gép állati szennyvízhez Nagy hatékonyságú csavarprés állati szennyvíz tisztításához. Automatizálja a szilárdanyag-folyadék szétválasztást, csökkentse az iszap mennyiségét és csökkentse az ártalmatlanítást... Termék megtekintése →
 Egyedi szennyvízkezelő környezetbarát spirális csavaros iszapvíztelenítő gép A Yangzhou Qinxin Environmental Protection Technology Co., Ltd. Kína egyedi szennyvízkezelése környezetbarát spirális csavaros iszap Dewa... Termék megtekintése →
Egy utolsó gyakorlati pont: illessze a gépet az iszaphoz. Az élelmiszer-minőségű vízszintes csigaprés más higiéniai szabványokat követ, mint az ipari szennyvízmodell, és ennek megfelelően a mechanikai részletek is eltérnek. A megfelelő illeszkedés csökkenti a tőke- és a működési költségeket. A rossz párosítás egy kis kezdeti megtakarítást évekig tartó megnövekedett polimerhasználatba és ismételt szervizlátogatásokba fordít.
Következtetés
A szennyvízcsigaprés gyártási folyamata határozza meg azt a három számot, amelyek a legfontosabbak egy tisztítótelep számára: süteményszárazság, polimerfogyasztás és előre nem tervezett állásidő . Az anyagtanúsítás, a megmunkálási tűrések, az összeállítás igazítása és a gyári tesztelés nem elvont minőségi szakzsargon. Ezek jelentik a gyakorlati különbséget az évek óta működő és az állandó figyelmet igénylő sajtó között.
A beszállítók értékelésekor kérdezze meg, hogyan van megmunkálva a tengely, hogyan van összeszerelve a szűrő, és mit tartalmaz valójában a vizsgálati jegyzőkönyv. A válaszok többet elárul a gépről, mint bármely névleges kapacitások táblázata.


 TOP